Una pensilina e l’impalcato di un ponte stradale possono essere fatti dello stesso acciaio, tagliato con le stesse macchine e saldato con la stessa tecnica. Eppure dietro i due manufatti c’è un diverso grado di rigore: controlli, documenti, qualifiche del personale. Nella carpenteria metallica questa differenza ha un nome preciso, classe di esecuzione, e viene fissata prima ancora di tagliare la prima lamiera. Capire come funziona la scala da EXC1 a EXC4 serve a chi progetta, a chi costruisce e a chi commissiona un’opera, perché è lì che si decide quanto sia severa la lavorazione.
Il quadro normativo della EN 1090
In Italia l’esecuzione delle strutture in acciaio poggia sulla EN 1090, la serie di norme europee che disciplina fabbricazione e montaggio. Le Norme tecniche per le costruzioni, cogenti per chi progetta e costruisce, richiamano la UNI EN 1090-2 per i requisiti di esecuzione, mentre dal 1° luglio 2014 i componenti strutturali in acciaio non possono essere immessi sul mercato senza marcatura CE, che richiede un controllo di produzione in fabbrica certificato e saldature conformi alla serie ISO 3834.
Il concetto cardine è la classe di esecuzione: un insieme classificato di requisiti per l’esecuzione di un’opera, di un componente o di un dettaglio, da EXC1 a EXC4. A sceglierla è il progettista, nella specifica di esecuzione; l’officina rispetta quanto la norma prevede per quella classe. Il quadro non è fermo: nel 2025 è arrivata una specifica tecnica sui componenti strutturali recuperati, che integra la EN 1090-2 per il riuso nelle classi EXC1 ed EXC3. L’articolo si rivolge a progettisti, imprese e committenti.
Dalla EXC1 alla EXC4: la scala dei requisiti
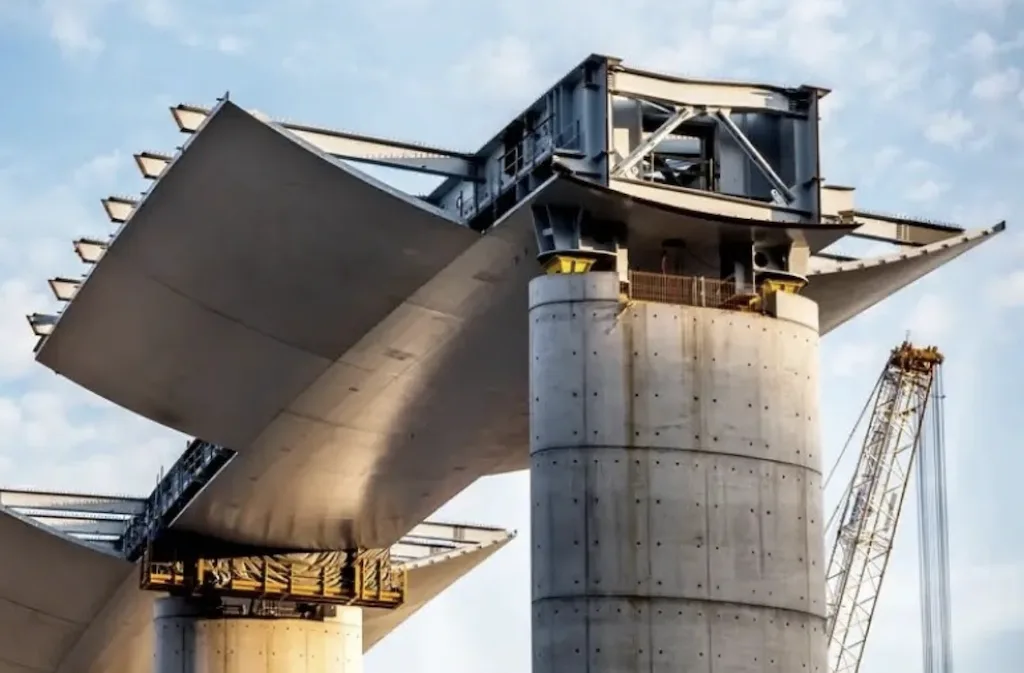
La scala va letta come una progressione. EXC1 è la classe dei manufatti dove un cedimento avrebbe conseguenze limitate: tettoie, recinzioni, edifici agricoli e serre non presidiati. EXC2 è il livello di molte strutture ordinarie, come capannoni e passerelle pedonali. Con EXC3 si entra tra le opere il cui collasso colpirebbe in modo serio persone e comunità: stadi, strutture ospedaliere, ponti stradali. EXC4 chiude la scala con le strutture speciali, come i ponti ferroviari. Gli abbinamenti sono indicativi: la classe dipende dal progetto e uno stesso edificio può contenere parti in classi diverse.
Salendo di classe, i requisiti crescono su tre fronti. Aumentano i controlli sulle saldature, per estensione dei controlli non distruttivi e per livello del sistema qualità ISO 3834. Si stringe la tracciabilità dei materiali, legata alla classe dall’appendice A della EN 1090-2. Pesano di più le qualifiche del personale: saldatori certificati, procedure qualificate, un coordinatore di saldatura.
Quando un’opera richiede EXC3 o EXC4
Nessuna tabella decide da sola: la classe discende da tre fattori che il progettista pesa insieme. La classe di conseguenza misura la gravità degli effetti di un collasso su persone, ambiente ed economia, da CC1 a CC3. La categoria di servizio guarda al tipo di azioni: carichi quasi statici oppure sollecitazioni dinamiche e a fatica, tipiche dei ponti percorsi da traffico pesante. La categoria di produzione riguarda la complessità della fabbricazione, per esempio gli acciai ad alta resistenza nei componenti saldati. Più le conseguenze sono gravi e più i carichi si ripetono, più si sale verso EXC3 ed EXC4, quest’ultima per strutture speciali o con conseguenze estreme in caso di cedimento.
Per queste applicazioni è necessario rivolgersi a officine qualificate come Metalsan carpenteria metallica, in grado di operare in classe EXC3 ed EXC4. Qualificate vuol dire aver completato una certificazione che copra davvero la classe richiesta, perché la marcatura CE ottenuta per un livello non può essere applicata a quelli superiori.
Controlli, saldature e tracciabilità
Nelle classi superiori l’officina lascia una traccia scritta a ogni passaggio. I controlli non distruttivi servono a scoprire difetti che l’occhio non vede: dopo l’esame visivo dei cordoni, la norma prevede, nella misura che dipende dalla classe, liquidi penetranti, magnetoscopia, ultrasuoni e, dove serve, radiografia, eseguiti da personale qualificato e documentati in rapporti.
La saldatura segue procedure qualificate ed è affidata a saldatori certificati secondo la EN ISO 9606-1, con rinnovi periodici. La documentazione comprende le specifiche di procedura con i verbali di qualifica, i certificati dei saldatori, i rapporti dei controlli, le non conformità con le azioni correttive e il manuale di controllo della produzione. La tracciabilità ricollega ogni pezzo finito alla lamiera da cui nasce.
Sulla sicurezza l’effetto è concreto: un difetto trovato in officina si ripara prima del trasporto, lo stesso difetto scoperto sotto carico può compromettere la struttura.
Cosa verificare prima di affidare una commessa
Prima di firmare conviene chiedere al fornitore un piccolo dossier. Il primo documento è il certificato di controllo della produzione in fabbrica per la EN 1090-1, da cui si legge la classe massima coperta: se l’opera è in EXC3 o EXC4, deve esserci scritto. Seguono la dichiarazione di prestazione, l’attestazione di conformità delle saldature alla serie ISO 3834 al livello richiesto, le qualifiche di saldatori e procedure e, per gli appalti pubblici, l’attestazione SOA. Utile anche farsi indicare opere analoghe: in provincia di Rovigo, ad esempio, Metalsan ha eseguito la carpenteria metallica del Ponte Calà del Moro e, come appaltatrice, quella del Ponte ad arco di Trecenta.
La classe di esecuzione dovrebbe diventare il primo criterio di selezione, prima del prezzo e dei tempi. Un’offerta vantaggiosa di un’officina non abilitata alla classe richiesta non è un risparmio, ma un rischio scaricato sull’intera commessa.